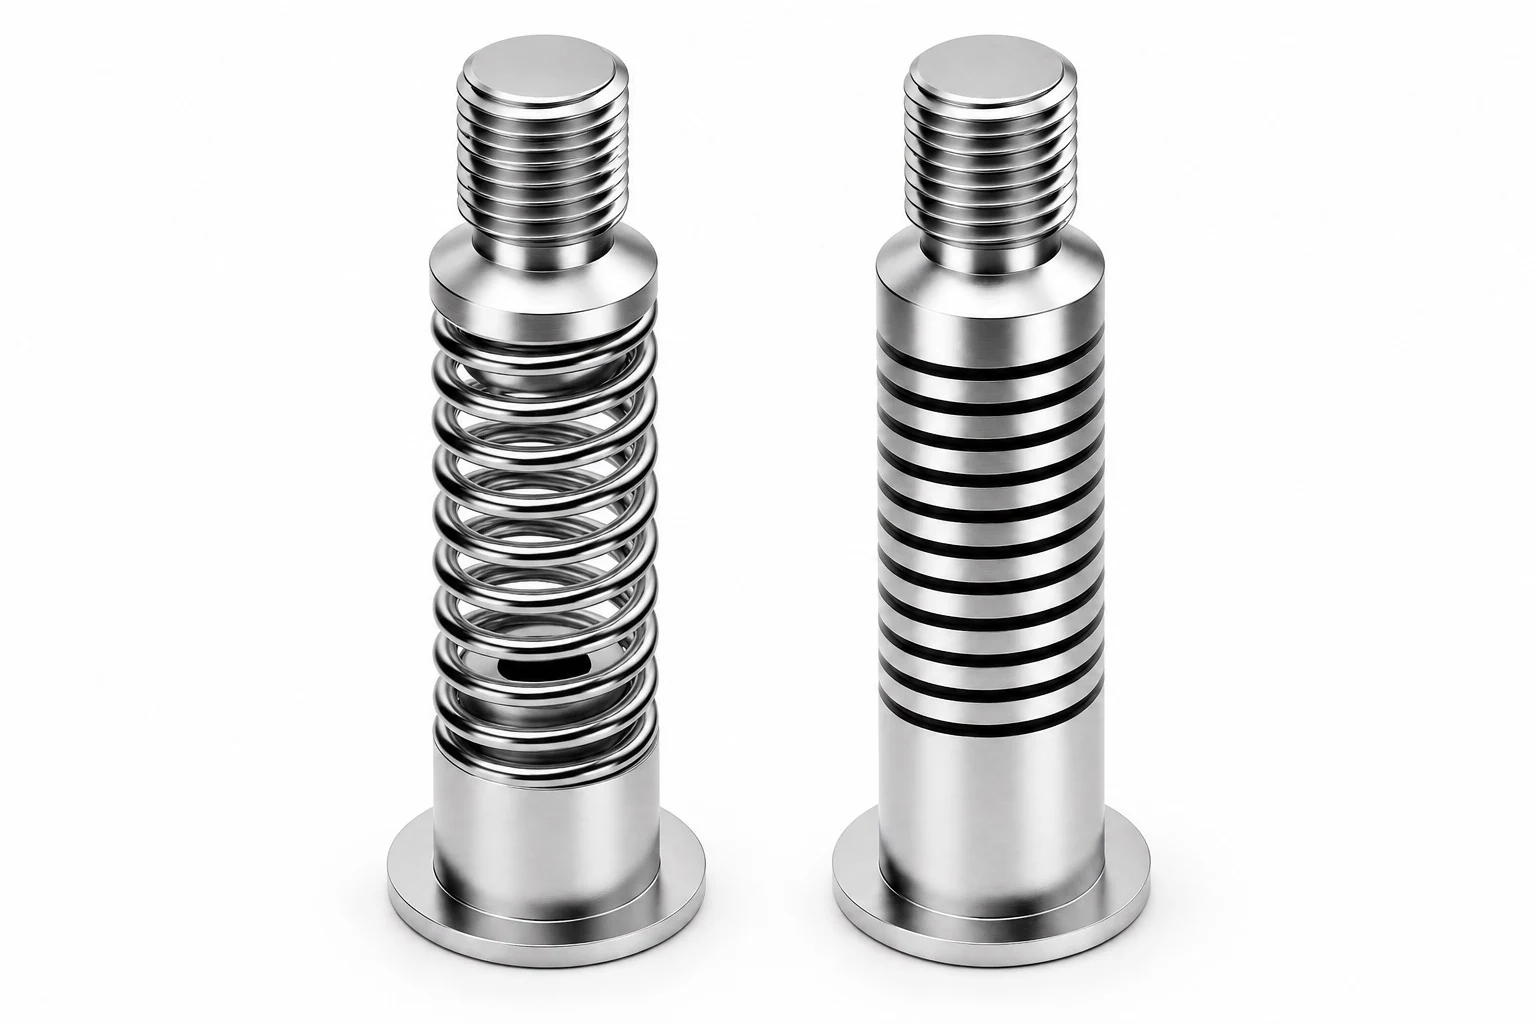
機加工彈簧 VS 傳統線纏繞彈簧
精密剛度控制 · 多啟動彈性梁 · 一體化工程客製
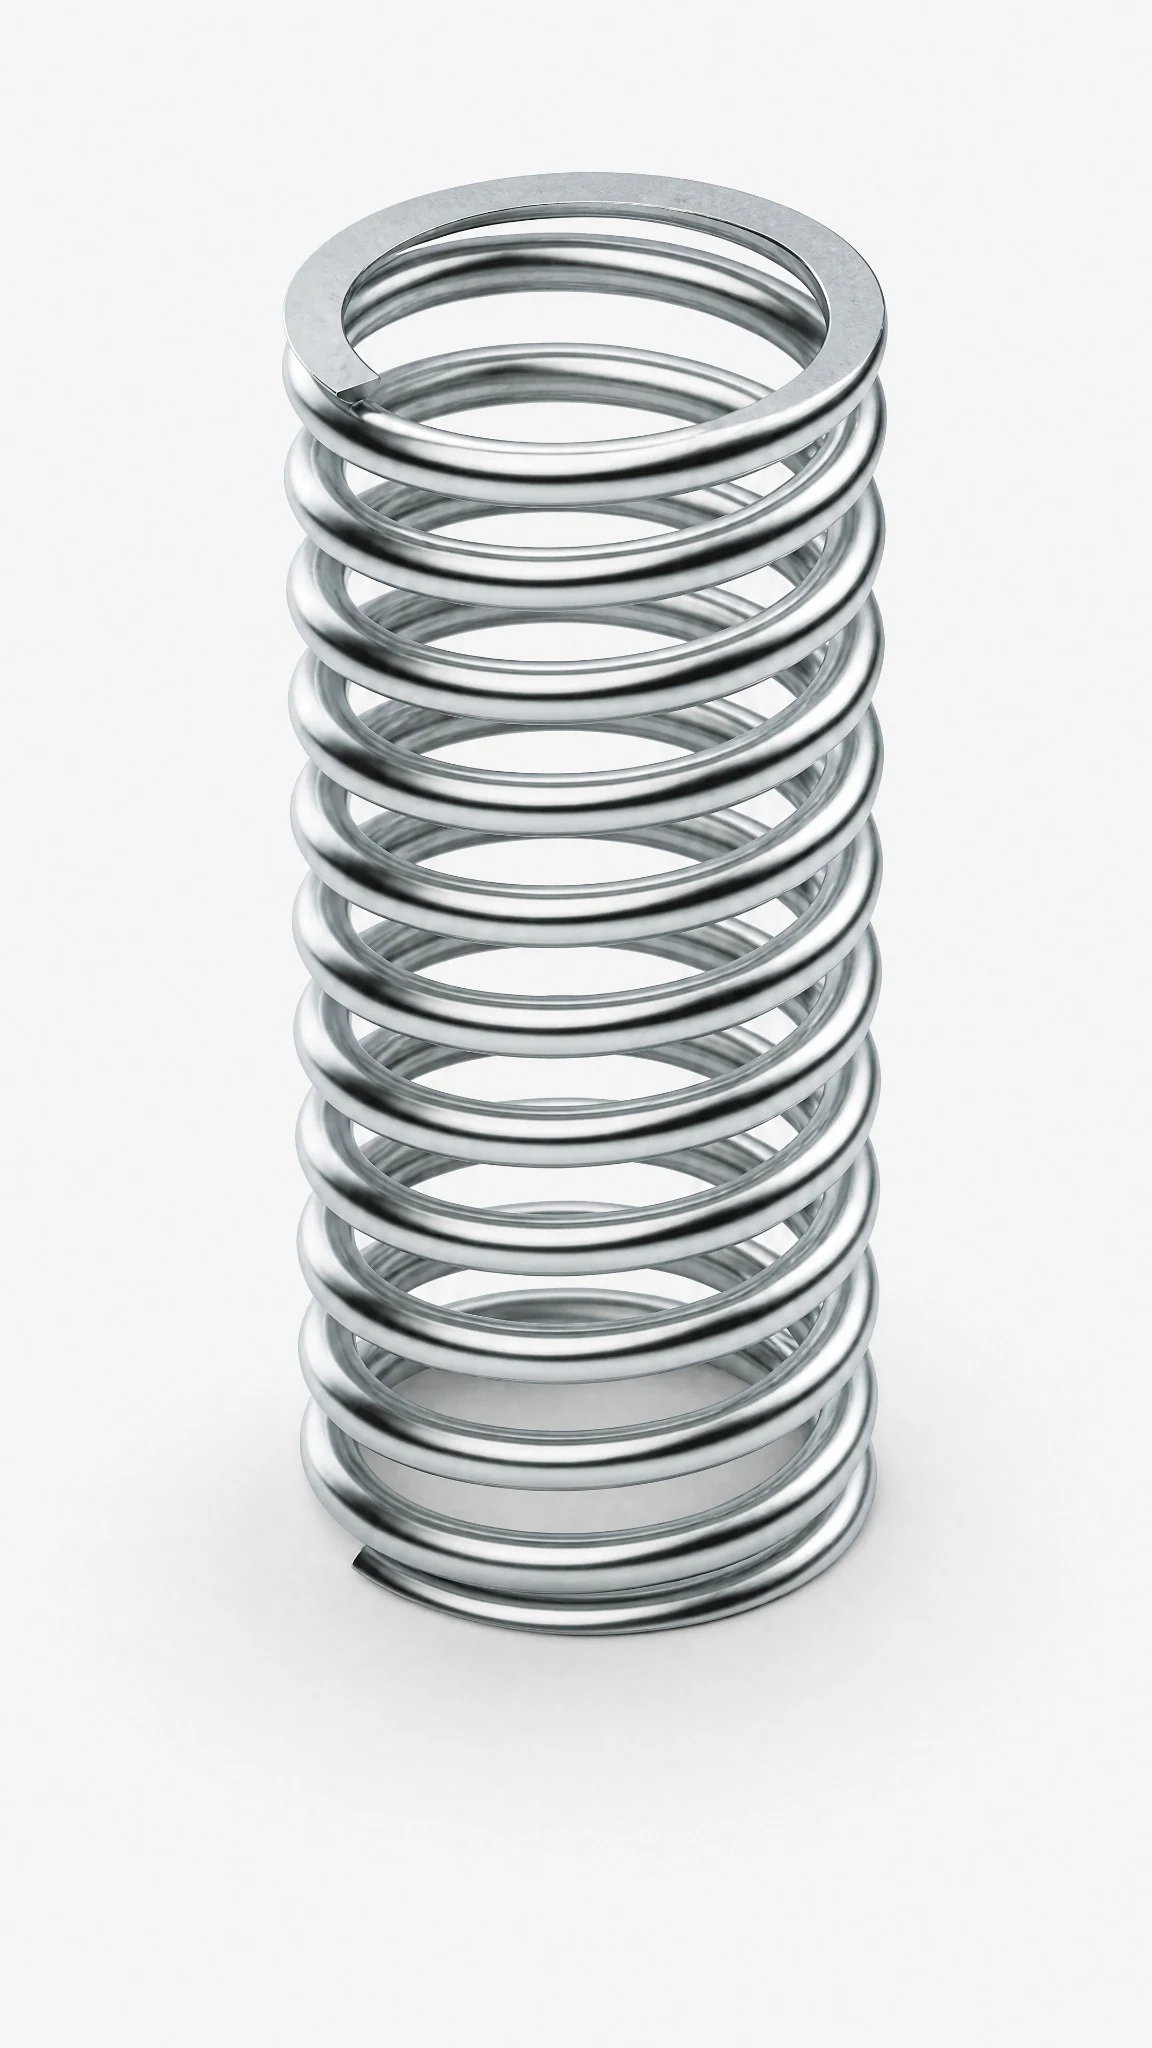
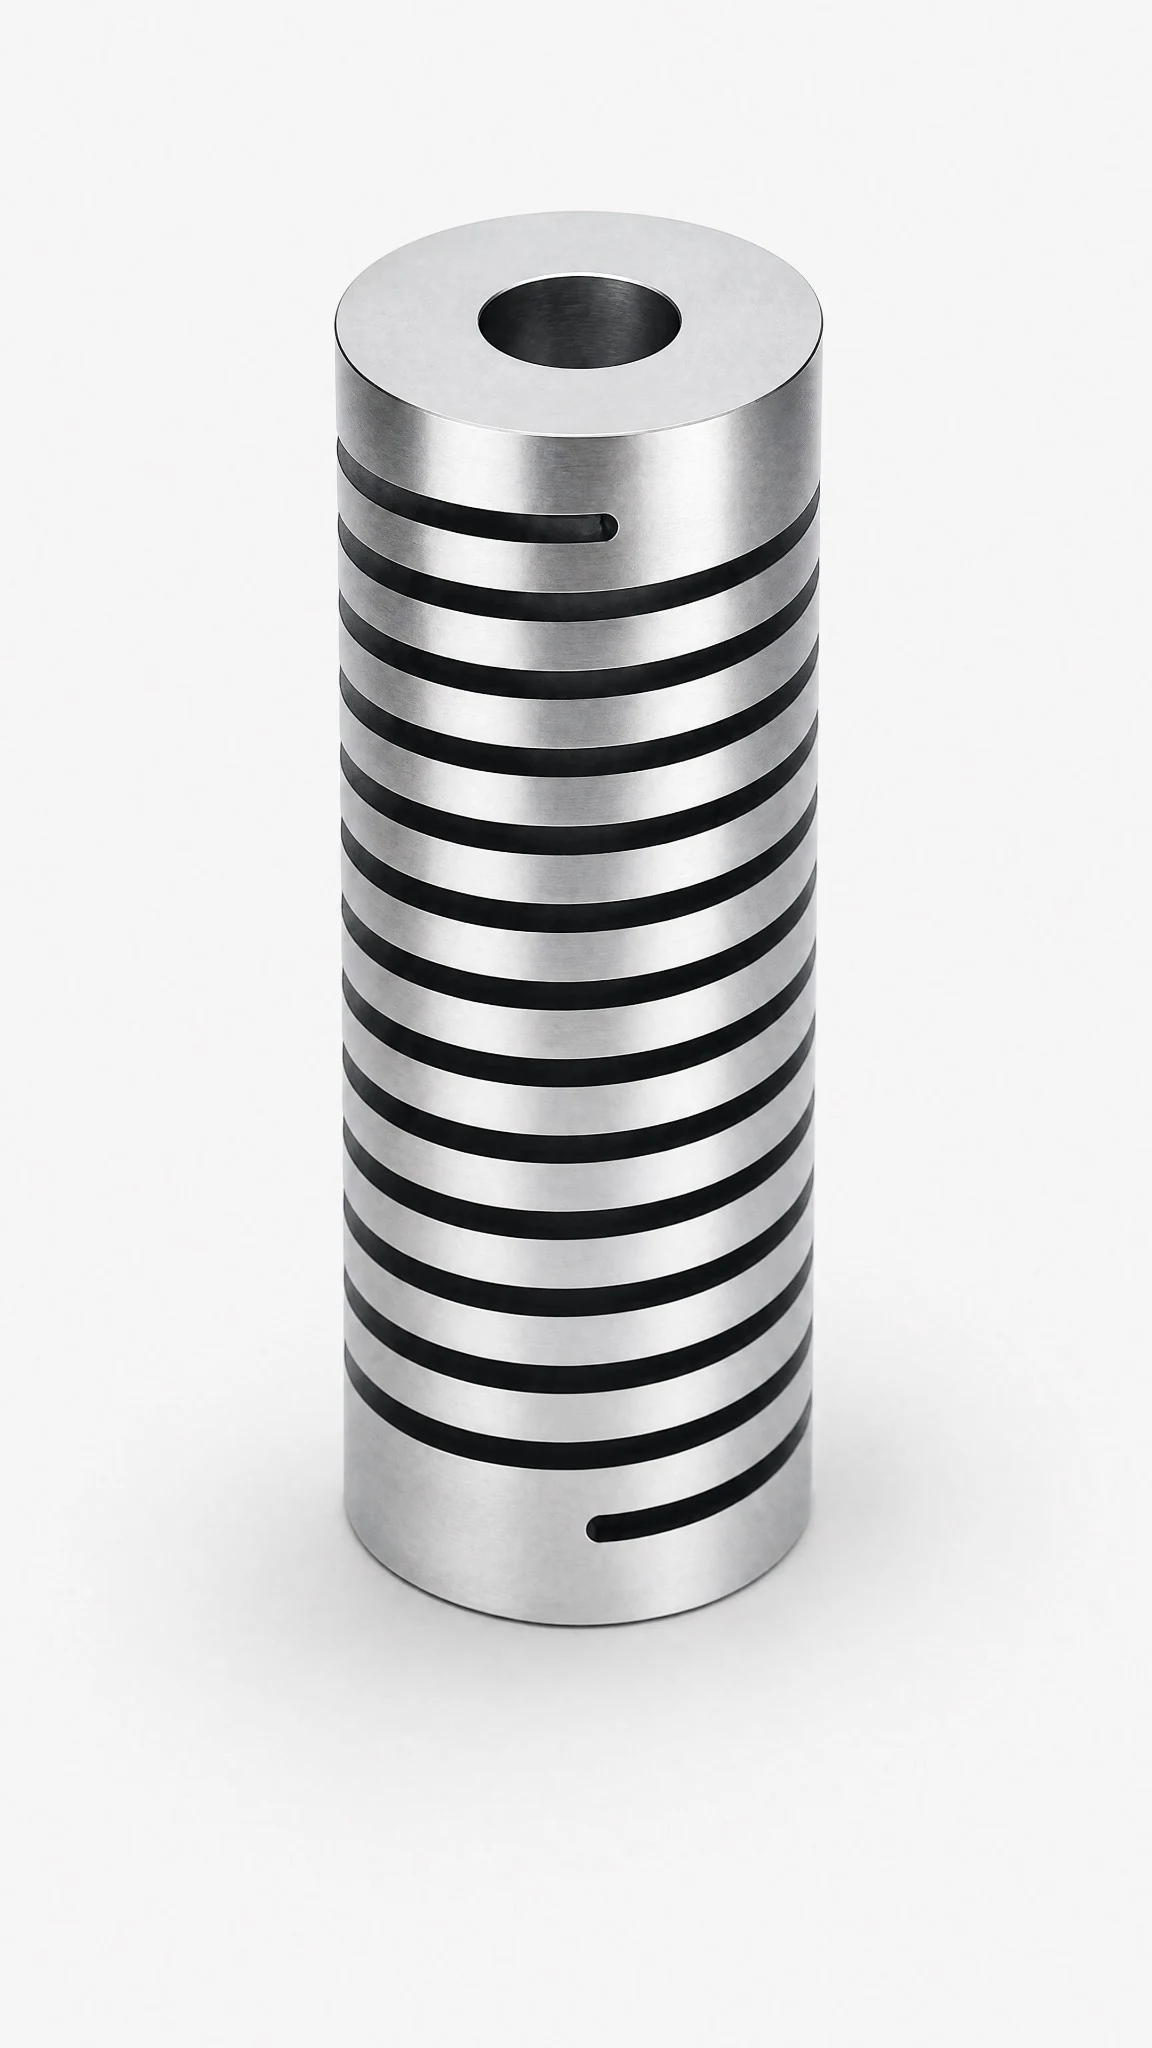
| 比較項目 | 傳統線纏繞彈簧 | 精密機加工彈簧 |
|---|---|---|
| 結構形式 | 通常為繞製單線圈結構 | 支援單啟動、雙啟動及多啟動彈性梁結構 |
| 製造工藝 | 線材繞製、定形、熱處理及必要的端面加工 | 透過棒材或管材精密加工形成一體式彈性結構 |
| 剛度公差 | 按規格、製造標準及量測條件確定 | 常規剛度公差目標 ±5%;高精度訂製目標 ±1%;特殊項目可評估 ±0.1% |
| 剛度一致性 | 受線徑、圈數、節距、熱處理等因素影響 | 可透過彈性梁幾何尺寸與製程控制提升一致性 |
| 複合彈性功能 | 以壓縮、拉伸、扭轉等單一功能為主 | 可按需求結合壓縮、拉伸、扭轉及彎曲等功能 |
| 殘餘應力 | 繞製可能引入成形殘餘應力,需按工藝處理 | 不經繞製成形,但仍需控制機械加工殘餘應力 |
| 材料範圍 | 以適用的彈簧線材為主 | 可評估不鏽鋼、鎳合金、鈷合金、鈦合金、鋁合金及工程塑膠 |
| 側向力與端部扭矩 | 與線圈結構、端部約束及載荷相關 | 可利用對稱多啟動結構針對性優化 |
| 端面及安裝精度 | 可能另需磨平與安裝配件 | 可整合精密端面、定位台階及安裝接口 |
| 結構整合 | 法蘭、連接件通常需分別製造及裝配 | 可整合螺紋、法蘭、安裝孔及彈性梁 |
| 幾何客製化 | 以線徑、圈數、節距及端部形式調整 | 可客製梁厚、槽寬、切槽輪廓與多啟動結構 |
| 裝配與維護 | 多零件存在額外裝配接口 | 一體化設計可減少零件及裝配接口 |
剛度公差能力:常規目標 ±5%,高精度訂製目標 ±1%,特殊項目可評估 ±0.1%。可依約定工作行程、載荷測試點與量測條件提供客製化設計及驗證。
SELECTION CHECKLIST
選型從哪些信息開始?
01載荷與位移曲線
02自由長度與安裝長度
03工作溫度與介質
04壽命與端部連接
APPLICATIONS
應用方向
↗ 醫療器械執行機構
↗ 精密預緊與定位
↗ 真空與低溫機構
實際性能與適用性需結合使用工況和驗證結果確認。
常見問題
可以按圖紙或工況定製嗎?
可以提交圖紙或功能需求,我們將結合材料、結構、數量與檢驗要求評估可行性。
如何確認價格和交期?
請說明樣品數量、批量計劃與期望交期,報價以確認的技術條件爲基礎。
如何提供圖紙?
請先提交在線詢價,獲得編號後可通過企業郵箱發送圖紙,並在郵件中註明詢價編號。
產品信息與技術支持
如需更多產品信息、選型資料或技術支持,請聯繫我們。我們將根據您的產品方向和應用需求提供相應資料與進一步支持。
聯繫獲取支持 ↗